|
锥齿轮的变位与齿形制 |
||||||||
|
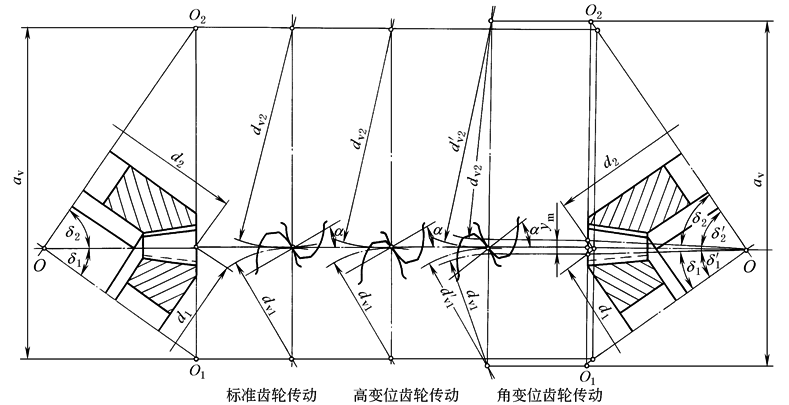
锥齿轮的变位 (1) 径向变位 用范成法加工锥齿轮时,若刀具所构成的产形齿轮的分度面与被加工的锥齿轮的分度面相切,则加工出来的齿轮为标准齿轮;当把产形齿轮的分度面沿被加工齿轮的当量齿轮径向移开一段距离xm时,则加工出来的齿轮为径向变位齿轮(图1),xm称为变位量(m为模数,x称为变位系数),刀具远离被加工齿轮时x为正,反之x为负,在相互啮合的一对齿轮中,若xS=x1+x2=0,且x2=-x1,则称其为高变位;若xS=x1+x2≠0,则称其为角变位。径向变位可以避免根切,提高轮齿承载能力和改善传动性能。其中高变位计算简单,应用较广。锥齿轮经径向变位后,其啮合情况如图2所示
图1 锥齿轮的径向变位
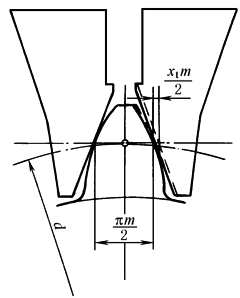
图2 标准齿轮和径向变位齿轮的啮合情况 (2) 切向变位 用范成法加工锥齿轮时,当加工轮齿两侧的两刀刃在其所构成的产形齿轮的分度面上的距离为πm/2时,加工出来的齿轮为标准齿轮;若改变两刀刃之间的距离,则加工出来的齿轮为切向变位齿轮,变位量用xtm表示(m为模数,xt称为切向变位系数)。变位使齿厚增加时,xt为正值;反之xt为负值。为均衡大小齿轮的弯曲强度,常采用xtS=xt1+xt2=0的切向变位,此时除齿厚有所变化外,其他参数并不变化(见图3)。若xtS任设值则称为任设值切向变位
图3 直齿锥齿轮的切向变位 (3) 高-切综合变位 切向变位和高变位常常一起使用,称为高-切综合变位。它不仅可以改善传动性能、均衡大小齿轮的强度,而且还可以改善由于高变位所引起的小齿轮齿顶厚度过薄的现象 (4) 非零综合变位 一种新型锥齿轮,其综合变位之和为正或负值:xS+0.5xtStanα≠0 |
||||||||
|
锥齿轮的齿形制 锥齿轮的齿形制很多,现将我国常用的几种齿形制列于下表 |
||||||||
|
锥齿轮的常用齿形制 |
||||||||
|
齿轮类型 |
齿形制 |
基 准 齿 形 参 数 |
变位方式 |
齿高 |
||||
|
齿形角α |
齿顶高系数 ha* |
顶隙系数 c* |
螺旋角 β |
|||||
|
直 线 齿 |
直齿锥齿轮
斜齿锥齿轮 |
GB/T 12369—1990 |
20° |
1 |
0.2 |
直齿锥齿轮为0°,斜齿锥齿轮由计算确定 |
未规定 |
推荐用等顶隙收缩齿,也可以用不等顶隙收缩齿 |
|
格里森 (Gleason) |
20° 也可以使用14.5°或25° |
1 |
|
高-切变位 |
||||
|
埃尼姆斯 (Энимс) |
20° |
1 |
0.2 |
高-切变位 |
||||
|
曲 线 齿 |
弧齿锥齿轮 |
格里森 |
20° |
0.85 |
0.188 |
βm=35° |
高-切变位 |
等顶隙收缩齿 |
|
埃尼姆斯 |
20° |
0.82 |
0.2 |
βm>30° |
高-切变位 |
|||
|
洛-卡氏 (Лопато и Кабатов) |
20° 轻载或精密传动可用16° |
1 |
0.25 |
βm=10°~35° |
高-切变位 |
等高齿 |
||
|
零度弧齿锥齿轮 |
格里森 |
20° 对于重载可采用22.5°或25° |
1 |
|
0° |
高-切变位 |
一般采用等顶隙收缩齿;当m≤2.5时,常采用双重收缩齿 |
|
|
摆线齿锥齿轮 |
奥利康 (Oerlikon) |
20°、17.5° |
1 |
0.15 |
βp由刀盘确定(见表奥利康齿形制的几何计算) |
高-切变位 |
等高齿 |
|
|
克林根堡 (Klingelnberg) |
20° |
0.20 |
||||||
|
能容纳各种齿线的锥齿轮 |
非零分锥综合变位 |
任意 |
cosβm |
0.20 |
任意 |
角-切变位 |
任意 |
|
|
注:1.GB/T 12369—1990基本齿廓的齿根圆角ρf=0.3men,在啮合条件允许下,可取ρf=0.35men;齿廓可修缘,齿顶最大修缘量:齿高方向0.6mn,齿厚方向0.02mn;齿形角也可采用αn=14.5°或25°。 2.在一般传动中,格里森齿形制和埃尼姆斯齿形制可以互相代用。 3.非零分锥综合变位是一种新的齿形制,其设计参数的选择较为灵活,有利于优化设计。 |
||||||||