|
国标焊条类别及型号 |
||||||||||||||||||||||||
|
类别 |
型 号 |
型号1、2 位数字 |
各类焊条拥有的 药皮及电源类型 |
型号3、4位 数字组合 |
型号意义及示例 |
|||||||||||||||||||
|
溶敷金属 抗拉强度 /MPa (kgf/mm2) |
药皮及电源类型 |
|||||||||||||||||||||||
|
数 字 |
药皮 |
电源 |
||||||||||||||||||||||
|
碳钢焊条(GB/T 5117—1995) |
E43×× |
≥420 (43) |
00 |
特殊型 |
交流或直流 正、反接 |
1、4、5 |
|
|||||||||||||||||
|
01 |
钛铁矿型 |
1、2 |
||||||||||||||||||||||
|
E50×× |
≥490 (50) |
03 |
钛钙型 |
1、2、3、4 |
||||||||||||||||||||
|
10 |
高纤维钠型 |
直流反接 |
1、2、3、4、5、6 |
|||||||||||||||||||||
|
低 合 金 钢 焊 条 (GB/T 5118—1995) |
E50××- × |
≥490 (50) |
11 |
高纤维钾型 |
交流或 直流 |
反接 |
1、2、3、4、5、6 |
|
||||||||||||||||
|
12 |
高钛钠型 |
正接 |
1 |
|||||||||||||||||||||
|
E55××- × |
≥540 (55) |
13 |
高钛钾型 |
交流或直流 正、反接 |
1、4、5、6 |
|||||||||||||||||||
|
14 |
铁粉钛型 |
2 |
||||||||||||||||||||||
|
E60××- × |
≥590 (60) |
15 |
低氢钠型 |
直流反接 |
1、2、3、4、10、 5、6、7、8、9、11 |
|||||||||||||||||||
|
16 |
低氢钾型 |
交流或直流 反接 |
1、2、3、4、10、 5、6、7、8、9、11 |
|||||||||||||||||||||
|
E70××- × |
≥690 (70) |
18 |
铁粉低氢钾型 |
2、3、4、5、7、8、 9、10、11 |
||||||||||||||||||||
|
E75××- × |
≥740 (75) |
18M |
铁粉低氢型 |
直流反接 |
2 |
|||||||||||||||||||
|
20 |
氧化钛型 |
交流或直流 |
正、反接 |
1、3 |
||||||||||||||||||||
|
E80××- × |
≥780 (80) |
|||||||||||||||||||||||
|
22 |
正接 |
1 |
||||||||||||||||||||||
|
E85××- × |
≥830 (85) |
23 |
铁粉钛钙型 |
交流或直流 正、反接 |
1、2 |
|||||||||||||||||||
|
24 |
铁粉钛型 |
1、2 |
||||||||||||||||||||||
|
E90××- × |
≥880 (90) |
27 |
铁粉氧化铁型 |
交 流 或 直 流 |
正接 |
1、2、3 |
||||||||||||||||||
|
E100××- × |
≥980 (100) |
28 |
铁粉 |
反接 |
1、2 |
|||||||||||||||||||
|
48 |
低氢型 |
2 |
||||||||||||||||||||||
|
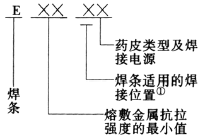
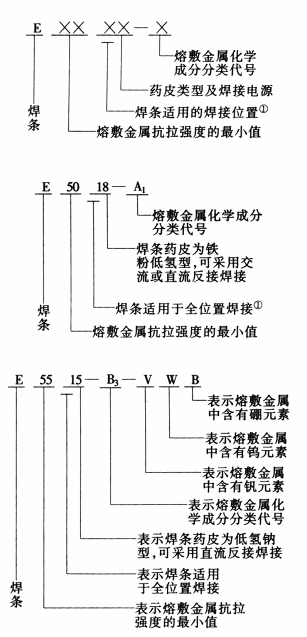
说明:1.第三位数字表示焊条的焊接位置,“0”及“1”表示焊条适用于全位置焊接(即可平、立、仰、横焊),“2”表示焊条适用于平焊及平角焊,“4”表示焊条适用于向下立焊;在第四位数字后附加字母表示有特殊规定的焊条,如“R”表示耐吸潮焊条;附加“-1”表示冲击性能有特殊规定的焊条 2.低合金钢焊条的后缀字母为熔敷金属化学成分的分类代号,并以短划“-”与前面数字分开。如还有附加化学成分时,附加化学成分直接用元素符号表示,并以短划“-”与前面后缀字母分开,表示如表中示例 |
||||||||||||||||||||||||
|
类别 |
型 号 |
ED后的元 素符号为 熔敷金属 化学成分 |
短划线后二位数字表示 |
碳化钨 管状焊条 型 号 说 明 |
型 号 意 义 及 示 例 |
|||||||||||||||||||
|
药皮及电源类型 |
||||||||||||||||||||||||
|
数字 |
药皮 |
电源 |
||||||||||||||||||||||
|
堆焊焊条(GB/T 984—2001) |
EDP××- ×× |
普通低中 合金钢 |
短划线后二位数字表示 |
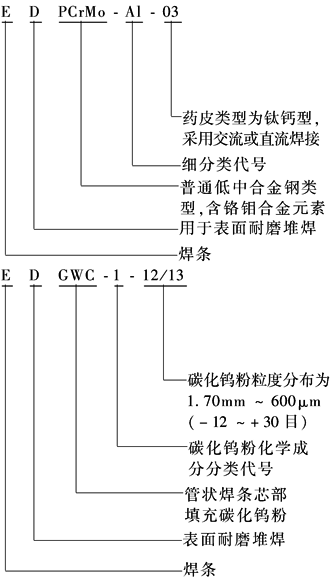
(1)E——焊条,D——表示用于表面耐磨堆焊;ED字母后的字母“G”和元素符号“WC”表示碳化钨管状焊条,其后用数字1,2,3表示芯部碳化钨粉化学成分分类代号,见下表A,短划“-”后面为碳化钨粉粒度代号,用通过筛网和不通过筛网的两个目数表示,以斜线“/”相隔,或只是通过筛网的一个目数表示 (2)下面表中B碳化钨粉的粒度 ①型号中的“×”代表 “1”或“2”或“3” ②允许通过(-)筛网的 ≤5%,不通过(+)筛网的≤20% |
|
|
||||||||||||||||||
|
00 |
特殊型 |
交流 或 直流 |
||||||||||||||||||||||
|
EDR××- ×× |
热强合金钢 |
|||||||||||||||||||||||
|
EDCr××- ×× |
高铬钢 |
|||||||||||||||||||||||
|
03 |
钛钙型 |
|||||||||||||||||||||||
|
EDMn××- ×× |
高锰钢 |
|||||||||||||||||||||||
|
EDCrMn× ×-×× |
高铬锰钢 |
|||||||||||||||||||||||
|
EDCrNi××- ×× |
高铬镍钢 |
15 |
低氢 钠型 |
直流 |
||||||||||||||||||||
|
EDD××- ×× |
高速钢 |
|||||||||||||||||||||||
|
EDZ××- ×× |
合金铸铁 |
|||||||||||||||||||||||
|
16 |
低氢 钾型 |
交流 或 直流 |
||||||||||||||||||||||
|
EDZCr××- ×× |
高铬铸铁 |
|||||||||||||||||||||||
|
EDCoCr××- ×× |
钴基合金 |
|||||||||||||||||||||||
|
08 |
石墨型 |
|||||||||||||||||||||||
|
EDW××- ×× |
碳化钨 |
|||||||||||||||||||||||
|
EDT××- ×× |
特殊型 |
|||||||||||||||||||||||
|
EDNi××- ×× |
镍基合金 |
|
||||||||||||||||||||||
|
碳化钨管状焊条 |
A碳化 钨粉的 化学成分 |
型 号 |
C |
Si |
Ni |
Mo |
Co |
W |
Fe |
Th |
||||||||||||||
|
EDGWC1-×× |
3.6~4.2 |
≤0.3 |
≤0.6 |
≤0.3 |
≥94.0 |
≤1.0 |
≤0.01 |
|||||||||||||||||
|
EDGWC2-×× |
6.0~6.2 |
≤0.3 |
≤0.6 |
≤0.3 |
≥91.5 |
≤0.5 |
≤0.01 |
|||||||||||||||||
|
EDGWC3-×× |
由供需双方商定 |
|||||||||||||||||||||||
|
B碳化 钨粉的 粒度 |
型 号 |
粒度分布 |
||||||||||||||||||||||
|
EDGWC×-12/30 |
1.70mm~600μm(-12~+30目) |
|||||||||||||||||||||||
|
EDGWC×-20/30 |
650~600μm(-20~+30目) |
|||||||||||||||||||||||
|
EDGWC×-30/40 |
600~425μm(-30~+40目) |
|||||||||||||||||||||||
|
EDGWC×-40 |
<425μm(-40目) |
|||||||||||||||||||||||
|
EDGWC×-40/120 |
425~125μm(-40~+120目) |
|||||||||||||||||||||||
|
EDGWC型为碳化钨管状堆焊焊条。WC1型粉是WC和W2C的混合物。WC2型粉是WC结晶体。焊缝的硬度一般在30~60HRC,耐磨性能极为优良,适用于低冲击的耐磨场合,如钻井机、挖掘机等。某些工具也用这类焊条进行表面堆焊,如油井钻头、农用工具等 |
||||||||||||||||||||||||
|
||||||||||||||||||||||||